Optimisation de ligne de production automatisée en Alsace/Lorraine
Une ligne peut fonctionner tout en restant instable, sensible aux micro-arrêts ou limitée par des séquences mal coordonnées. En Alsace/Lorraine, l’optimisation de ligne de production menée par Authimatic relie donc les pertes observées au comportement des automatismes, puis les transforme en actions techniques ciblées, testées et mesurées.
Ces pertes pèsent directement sur le TRS (taux de rendement synthétique), l’indicateur qui combine disponibilité, performance et qualité d’une ligne.
Les micro-arrêts
Des arrêts courts et répétés, trop brefs pour déclencher une intervention, mais coûteux une fois cumulés.
Les accumulations et les manques
Des machines qui attendent le produit ou saturent en aval faute de coordination.
Les conditions de reprise
Des redémarrages lents ou incomplets après chaque arrêt.
Les échanges entre machines
Des signaux et des temps de cycle qui brident la cadence de l'ensemble.
Méthode
Observer, prioriser, vérifier
01
Observer avant de modifier
Arrêts, accumulations, temps de cycle, échanges entre machines et conditions de reprise sont analysés avec les équipes, pour distinguer la cause principale de ses conséquences.
02
Prioriser les améliorations
Toutes les modifications n'ont ni le même impact ni le même risque : les actions sont classées selon leur potentiel, leur complexité et les conditions nécessaires pour les tester.
03
Vérifier le résultat
Une amélioration doit être mesurable et reproductible : les essais comparent le comportement avant et après modification, puis les points de surveillance sont partagés.
Expérience
L’expérience des hautes cadences et des missions internationales
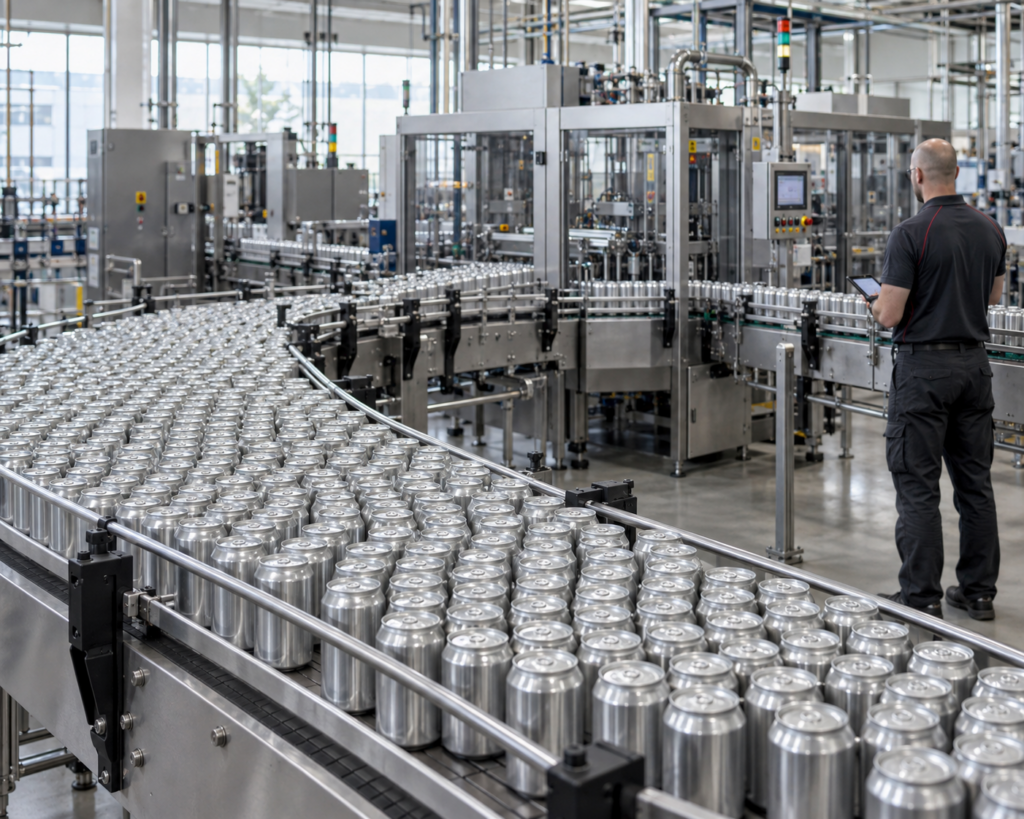
À 90 000 ou 120 000 canettes par heure, quelques secondes perdues à chaque reprise se traduisent en milliers de canettes sur une journée. Cette expérience des lignes à haute cadence a appris au fondateur d’Authimatic à rechercher les causes des pertes à l’échelle de la ligne entière.
Sept années de missions à l’étranger ont ancré une méthode : observer les pertes, comprendre les causes, prioriser les actions et vérifier les résultats. Authimatic peut ainsi appuyer une démarche d’amélioration continue déjà en place.
Un micro-arrêt est un arrêt de courte durée, souvent quelques secondes à quelques minutes, qui se répète sans déclencher d’intervention de maintenance. Pris isolément, il paraît négligeable. Cumulé sur une journée, il devient l’une des premières causes de perte de cadence.
Comment savoir si les automatismes sont en cause ?
En recoupant les données de production (arrêts, accumulations, temps de cycle) avec le comportement des machines et les échanges entre elles. Un arrêt visible sur une machine trouve souvent sa cause en amont ou en aval : l’analyse sert à agir au bon endroit.
Faut-il installer des outils de collecte de données ?
Pas nécessairement. Authimatic s’appuie d’abord sur les relevés d’arrêts, les historiques d’alarmes disponibles et l’observation de la ligne avec les équipes pour identifier les premières pistes.
Si ces informations ne suffisent pas, une collecte ciblée peut être envisagée pour mesurer les temps de cycle, suivre les signaux utiles et comprendre les conditions d’apparition des pertes.
Quels résultats peut-on attendre ?
Ils dépendent de la ligne et des causes identifiées. C’est pourquoi chaque action est testée et mesurée avant et après modification, sans promesse de gain chiffré en amont.
Contact
Parlons de vos pertes récurrentes
Pour une optimisation de ligne de production en Alsace/Lorraine ou ailleurs, décrivez les symptômes observés sur la ligne et l’objectif de performance recherché.
Authimatic intervient en Alsace/Lorraine, et au-delà sur demande.
Pour offrir les meilleures expériences, nous utilisons des technologies telles que les cookies pour stocker et/ou accéder aux informations des appareils. Le fait de consentir à ces technologies nous permettra de traiter des données telles que le comportement de navigation ou les ID uniques sur ce site. Le fait de ne pas consentir ou de retirer son consentement peut avoir un effet négatif sur certaines caractéristiques et fonctions.
Fonctionnel
Toujours activé
L’accès ou le stockage technique est strictement nécessaire dans la finalité d’intérêt légitime de permettre l’utilisation d’un service spécifique explicitement demandé par l’abonné ou l’utilisateur, ou dans le seul but d’effectuer la transmission d’une communication sur un réseau de communications électroniques.
Préférences
L’accès ou le stockage technique est nécessaire dans la finalité d’intérêt légitime de stocker des préférences qui ne sont pas demandées par l’abonné ou l’internaute.
Statistiques
Le stockage ou l’accès technique qui est utilisé exclusivement à des fins statistiques.Le stockage ou l’accès technique qui est utilisé exclusivement dans des finalités statistiques anonymes. En l’absence d’une assignation à comparaître, d’une conformité volontaire de la part de votre fournisseur d’accès à internet ou d’enregistrements supplémentaires provenant d’une tierce partie, les informations stockées ou extraites à cette seule fin ne peuvent généralement pas être utilisées pour vous identifier.
Marketing
L’accès ou le stockage technique est nécessaire pour créer des profils d’internautes afin d’envoyer des publicités, ou pour suivre l’utilisateur sur un site web ou sur plusieurs sites web ayant des finalités marketing similaires.