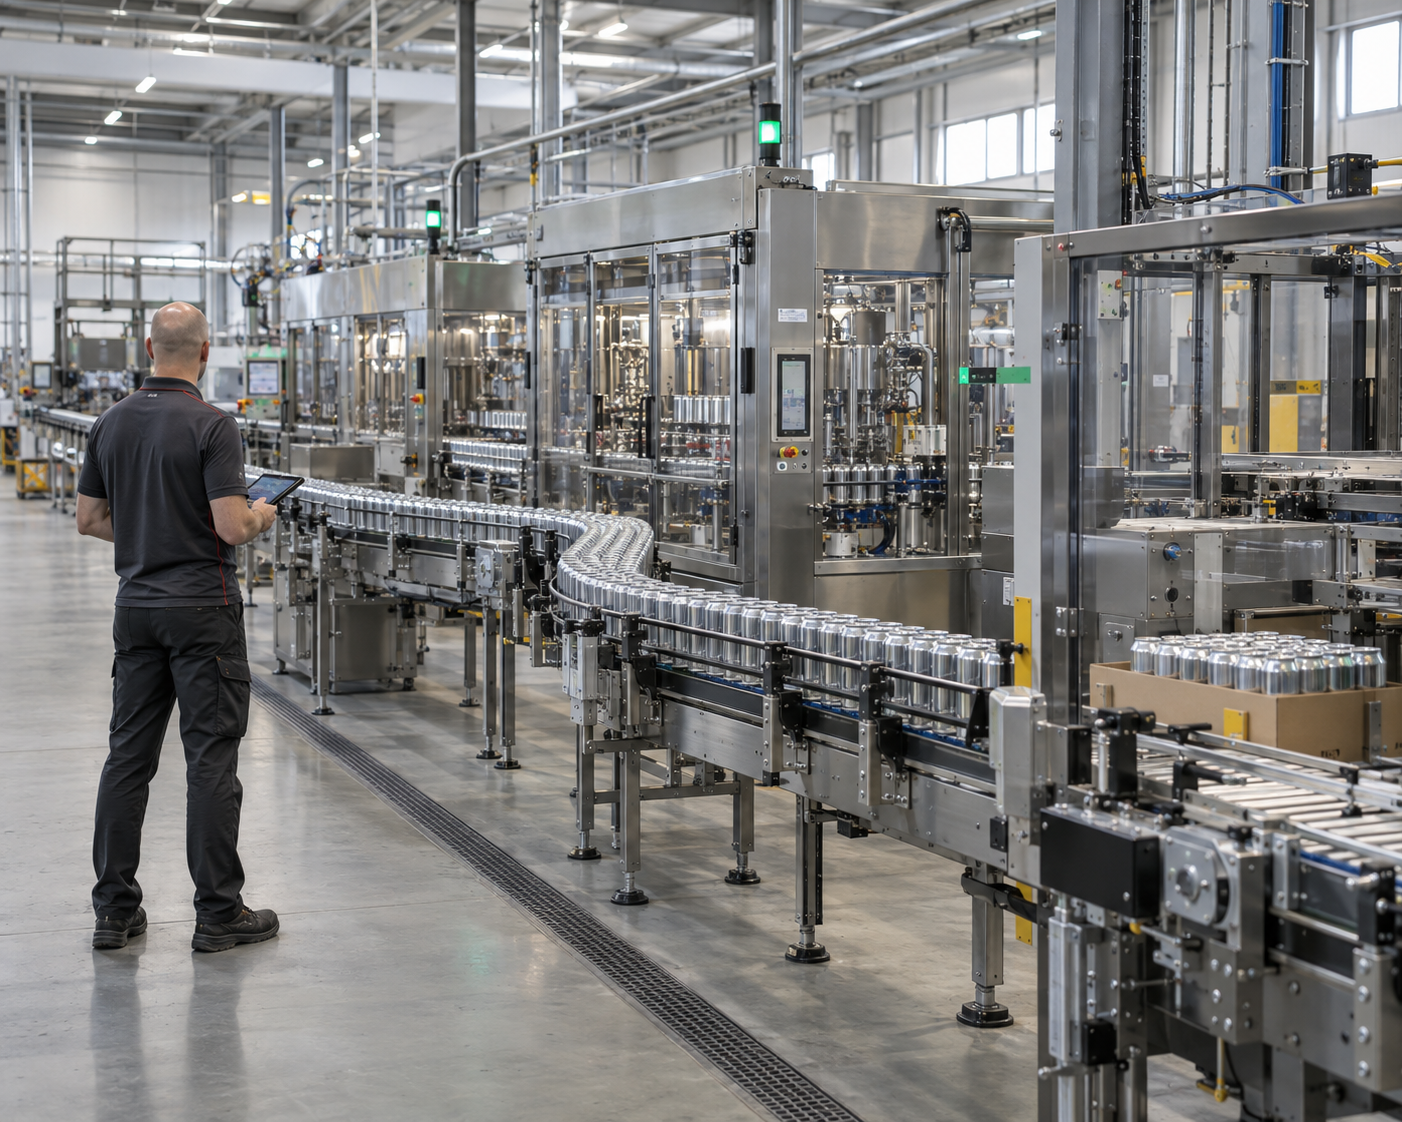
Les micro-arrêts sont des arrêts courts et répétés, souvent de quelques secondes à quelques minutes, qui ne déclenchent pas d’intervention de maintenance. Pris un par un, ils paraissent donc négligeables. En revanche, cumulés sur une journée, ils font partie des premières causes de perte de cadence. Sur une ligne de production, leur origine peut se situer sur une autre machine que celle qui s’arrête : c’est pourquoi il faut les analyser à l’échelle de la ligne entière.
Qu’est-ce qu’un micro-arrêt ?
Un micro-arrêt est un arrêt de courte durée qui se répète et que l’opérateur résout lui-même : un produit coincé à dégager, un capteur à réarmer, une machine qui attend son approvisionnement. Il n’existe pas de durée officielle unique. De nombreux sites retiennent un seuil de quelques minutes, souvent moins de cinq, pour les distinguer des pannes.
Par ailleurs, les relevés d’arrêts les enregistrent peu ou pas du tout. Trop brefs pour une saisie manuelle, ils disparaissent des relevés d’arrêts. Seule une collecte automatique des états des machines, ou une observation attentive de la ligne, permet de les mesurer.
Micro-arrêts et TRS : où se situe la perte
Le TRS (taux de rendement synthétique) est l’indicateur qui mesure l’efficacité d’un équipement de production. En France, la norme NF E60-182 en fixe la définition. Il se calcule en multipliant trois taux :
- le taux de disponibilité, qui intègre les pannes et les changements de format ;
- le taux de performance, qui intègre les micro-arrêts et les baisses de cadence ;
- le taux de qualité, qui intègre les rebuts et les produits non conformes.
Dans un calcul qui ne les décompte pas déjà comme des arrêts de disponibilité, les micro-arrêts réduisent le taux de performance. Les règles de classement doivent être définies pour éviter de compter deux fois une même perte. L’ordre de grandeur est vite atteint : deux minutes perdues toutes les quinze minutes représentent environ 13 % du temps de production.
Pourquoi la cause d’un micro-arrêt peut se trouver ailleurs sur la ligne
Sur une ligne, les machines sont reliées par des convoyeurs et des zones d’accumulation. Une machine qui s’arrête n’est pas forcément en défaut : elle peut manquer de produit parce que la machine amont ralentit, ou être bloquée parce que la machine aval est saturée.
Les accumulations mal dimensionnées ou mal réglées
En principe, les zones d’accumulation absorbent les petits écarts de cadence entre machines. Si les seuils de démarrage et d’arrêt sont mal réglés, la machine voisine s’arrête et repart sans cesse. Chaque cycle d’arrêt et de reprise devient un micro-arrêt.
Les conditions de reprise
Après chaque arrêt, une machine doit remplir des conditions pour redémarrer : présence produit, sécurités, signaux des machines voisines. Une condition de reprise trop stricte ou mal séquencée allonge chaque redémarrage de quelques secondes, ce qui se cumule vite.
Les échanges de signaux entre machines
De plus, les machines dialoguent par des signaux d’échange : prêt à recevoir, en défaut, en marche. Un signal mal interprété, une temporisation inadaptée ou une vitesse de convoyeur mal coordonnée crée des arrêts qui semblent aléatoires, alors qu’ils ont une cause précise dans le programme.
Analyser les micro-arrêts à l’échelle de la ligne
La méthode efficace consiste à observer avant de modifier, puis à agir au bon endroit.
- Mesurer : relever, machine par machine, les arrêts, leur durée, leur fréquence et leur état (défaut, manque, bloqué). Les relevés existants et l’observation de la ligne avec les équipes donnent une première lecture.
- Remonter la chaîne : pour chaque arrêt fréquent, chercher la machine qui l’a provoqué, en amont ou en aval.
- Relier au programme : comparer le comportement observé aux séquences, aux temporisations et aux signaux d’échange.
- Prioriser : classer les actions selon leur potentiel, leur complexité et les conditions nécessaires pour les tester.
- Vérifier : comparer le comportement avant et après modification, sur une durée suffisante pour que le résultat soit fiable.
Ainsi, cette démarche évite l’erreur classique qui consiste à corriger la machine qui s’arrête, alors que la cause se trouve sur une machine voisine.
Ce qu’il ne faut pas attendre d’une optimisation
Une amélioration de la performance ne se promet pas avant d’avoir été mesurée. En effet, le gain dépend de la ligne, de la part réelle des micro-arrêts dans les pertes et des causes identifiées. Les actions sérieuses s’appuient sur une situation de départ chiffrée et une vérification après modification.
Authimatic accompagne l’optimisation de ligne de production en Alsace/Lorraine et, sur demande, au-delà, à partir de l’expérience des lignes à haute cadence. La méthode est détaillée sur la page optimisation de ligne de production, et les projets menés sur la page réalisations. Pour un défaut franc plutôt qu’une perte de cadence, voir aussi les informations à préparer avant un dépannage. Pour décrire les symptômes observés sur votre ligne : prendre contact.
Questions fréquentes sur les micro-arrêts
Quelle est la différence entre un micro-arrêt et une panne ?
Une panne demande une intervention de maintenance et entre dans le taux de disponibilité. Un micro-arrêt est bref, se répète et se résout sans intervention de maintenance. Il réduit généralement le taux de performance du TRS, selon les règles de classement des arrêts retenues sur le site.
Comment mesurer les micro-arrêts sur une ligne ?
Par une collecte automatique des états des machines, qui enregistre chaque arrêt avec sa durée, ou à défaut par une observation structurée de la ligne sur plusieurs postes. Les relevés manuels seuls peuvent sous-estimer les micro-arrêts.
Les micro-arrêts viennent-ils toujours de l’automatisme ?
Non. Ils peuvent aussi venir de la mécanique, des réglages, des produits ou des consommables. L’analyse sert justement à distinguer ces causes, et à identifier les cas où les séquences, les temporisations ou les échanges entre machines sont en jeu.
Quel impact les micro-arrêts ont-ils sur le TRS ?
Ils réduisent le TRS. Leur affectation à la performance ou à la disponibilité dépend des règles de suivi des arrêts ; une même perte ne doit pas être comptée deux fois. Deux minutes perdues toutes les quinze minutes représentent environ 13 % du temps de production.
Faut-il investir dans un logiciel de suivi pour réduire les micro-arrêts ?
Pas forcément pour commencer. Les relevés d’arrêts existants et l’observation de la ligne donnent une première lecture. Un outil de collecte devient utile pour mesurer finement et vérifier les résultats dans la durée.